
ニュースセンター
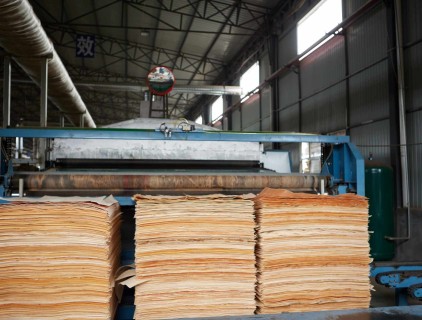
50~60 m³/日 合板単板乾燥プロジェクトは通常、設備が到着するずっと前に成功か失敗かが決まります—ワークショップのフットプリントが確定した瞬間に。バイヤーが中規模生産向けの ベニヤ乾燥機を選ぶとき、最も高くつく間違いはモデル名に関するものはほとんどありません。それらは、完全な 単板乾燥システムレイアウトに対して建物を短すぎる、狭すぎる、または低すぎる設計にすることから生じます。
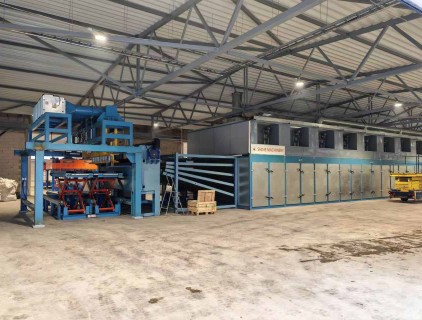
実用的な参考の一つは、この生産量範囲におけるShine Machineryのローラー構成です。モデルGTH30-36の公表されている「機械全体の占有スペース」は 42m × 9m × 3m、…
2026/11/02 15:35
合板生産において、ベニヤの乾燥は目標含水率に達することだけではなく、使用可能なシートサイズを保護することでもあります。2~2.5 cmの収縮許容値は一部の工場では実行可能かもしれませんが、それは顧客が確認した後にのみ受け入れるべきであり、残りの単板寸法が要求される完成パネルサイズと公差を依然として満たしていることを確認する必要があります。実用的な要点は単純です。あなたの単板乾燥システムは欠陥を減らし加工を安定させるのに役立ちますが、完成サイズの受け入れは生産前に検証しなければならない計画上の決定です。
合板単板乾燥において収縮管理が重要な理由
寸法変化は、合板単板乾燥。…
2026/10/30 10:30
工場のバイヤーは、しばしば床面積から購買の会話を始めます。それは理解できます。合板単板乾燥、レイアウトの制約は現実的であり、コンパクトな乾燥機はラインを簡素化できます。しかし、設置面積だけでは最も重要なこと、つまり安定した生産量を予測することはほとんどできません。
実用的な単板乾燥システムは、入ってくる湿ったシートを、使用可能で均一に乾燥した単板にどれだけ一貫して変換できるかによって定義されます。連続運転におけるベニヤの乾燥では、それは投入リズム、滞留時間、気流と温度の安定性、そして乾燥機の周囲でインフィード/アウトフィードがどのように機能するかに依存します。…
2026/10/30 10:28
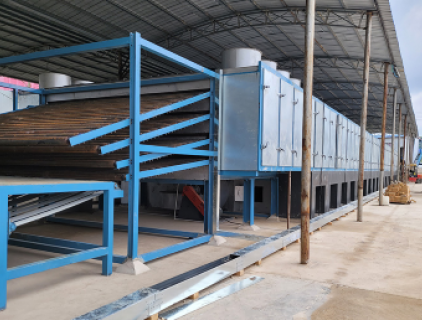
古い合板工場を改造する際に、合板単板乾燥設備が扉を通るかどうかで制限されることはほとんどありません。本当のリスクは、いったん中に入れた後に、お使いのベニヤ乾燥機が安全に操作できないと気づくのが遅すぎることにあります。
レイアウトの予期せぬ問題を防ぐ実用的な方法は簡単です。納品前に、床に42mの線を引く(またはテープで貼る)ことで、提案された設置通路を表します。この一度の視覚的確認により、単板乾燥システムの給材、加熱、冷却、排出、メンテナンスアクセスといったすべての部分が一つの話し合いになります。
「3m」と「32m」が実際に何を意味するかを確認する
調達の議論では、「3mの作業幅…
2026/10/29 17:11
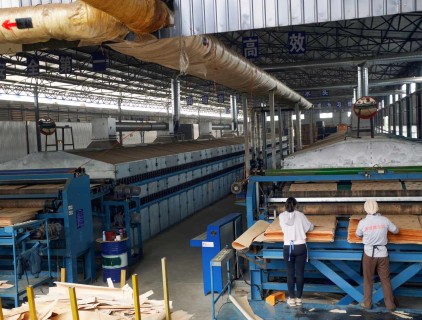
コストを削減するには、ベニヤ乾燥機最も安い見積もりを選ぶだけではほとんどありません。合板単板乾燥において、実際の予算への影響は、ベニヤをどれだけ積載できるか、乾燥機全体で気流と温度がどれだけ安定して保たれるか、システムがどれだけの床面積を占めるか、そして設備を現場でスムーズに組み立てられるかどうかによって決まります。
Shine Machineryは、その縦型ベニア乾燥機を、乾燥機部品の標準化とモジュール生産を中心に構築された低コストの選択肢として位置づけています。同じ製品情報は、同様に実用的な点も示しています。モジュール式のセクションは、投入、加熱、冷却、…
2026/10/29 16:56

しわ(座屈)、割れ(亀裂)、そして「乾湿」の不整合は、コンベヤ速度を変えることで解決すべき問題のように感じられるかもしれません。実際には、速度は通常、最後に触れるべきレバーです。ほとんどのラインでは、合板単板乾燥における繰り返し発生する欠陥は、単板乾燥システムが乾燥ゾーン全体に安定した熱とバランスの取れた空気の流れを供給できていない兆候です。
この記事では、実用的で生産に優しい手順を順を追って説明します。まず加熱経路を確認し(設置されている場合は熱交換セクションを含む)、気流の安定性を確認してから、速度を小さく制御されたステップで調整します。また、公開されている機械仕様を用いて、「…
2026/10/29 16:53
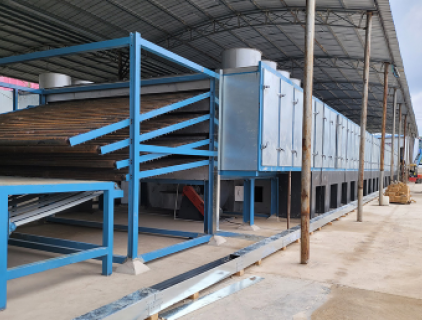
合板生産において、乾燥したように見える単板は自動的に接着可能になるわけではない. 最大のリスクは乾燥機そのものではなく、工場が排出側の受け入れ検査を省略し、疑わしいシートを組立工程に送り込むときに起こることである。単板表面が接着に適した状態でない場合、接着不良が後になって現れる, 熱圧プレス中や下流の検査時に、手直しがより遅く高コストになる。
合板単板の乾燥を排出側で検証しなければならない理由
適切に運用された単板乾燥後工程は、生単板を次の作業に適した含水率範囲に導くように設計されている。しかし生産ラインは連鎖である:単板が不均一な含水率、反り、端部の波打ち、…
2026/10/23 17:25
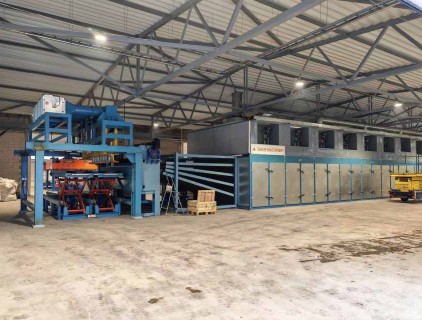
ベニア乾燥機は、書類上では手頃に見えても、電力メーターが回り始めると高コストな判断になり得ます。合板ベニアの乾燥では、見積もりはあくまで入口の価格にすぎません。長期的なコストは、ベニア乾燥システムが1時間あたりに消費する電力、稼働時間数、そしてその時間内に実際に乾燥させる立方メートル数によって決まります。
実用的なベンチマークの一つが、ローラードライヤーモデルGTH30-46です。このモデルは以下を記載しています:総電力260.5 kWそして実際の電力消費量は1時間あたり約182.5 kWh、備えているのは 乾燥能力6~6.5 m³/hそして廃木材加熱140~200°C(調整可能).…
2026/10/23 17:23
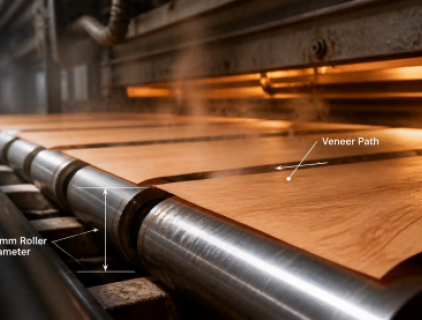
合板単板の乾燥において、高容量のベニヤ乾燥機は、購入者が重視する結果の一部にすぎません。それは、ボトルネックのない目標含水率での安定した連続的なベニヤの乾燥です。実際には、投入部(生単板がどのように入るか)、乾燥セクション(熱と搬送がどのように管理されるか)、排出部(乾燥した単板がどのように受け取られ積み重ねられるか)は密接に連携しています。投入と回収が遅れると、ラインの実際の処理能力は、乾燥機の公称能力が示す値を下回る可能性があります。
公称能力と実際のライン出力は同じではない
完全な単板乾燥システムは、フローとして理解するのが最適です。生単板の投入、機械内での搬送と乾燥、…
2026/10/23 17:22
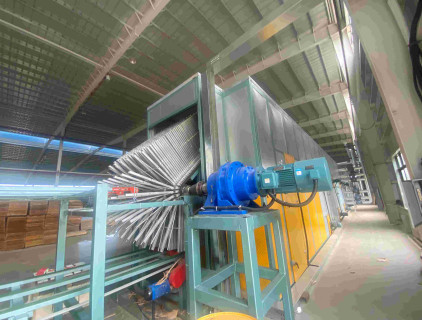
1ラインで0.8~8mmの単板を同じシフトで処理する場合、「温度を設定してスタート」だけでは安定した結果を得ることはほとんどできません。単板乾燥後の実用的なスケジュールには、何が変わったか(厚さと投入時の含水率)、何を調整したか(温度とライン速度)、そして対応機種では——トラクションモーターでどの周波数設定が使用されたか。
本記事では、買い手と工場チームが通常どのようにタクト表を構成するかを説明します。ベニヤ乾燥混合厚さ全体にわたり、山東Shine Machinery Co., Ltdの公開仕様を使用し、Shine Machineryのジェットローラードライヤーを含み、…
2026/10/16 17:42
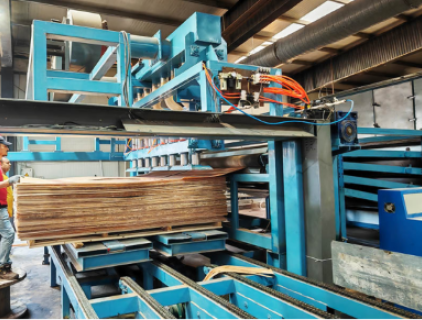
で単板乾燥後、最も安い燃料が最も安い結果になることはほとんどありません。購入者が実際に支払うのは、ベニヤ乾燥機の運転コスト(1m³あたり)の合格した乾燥ベニヤに対してであり、電気代、人件費、実際の処理量を計算に含めた後です。生産量が減ったり人員が増えたりすると、「低燃料費」の計画は静かに高コストな単板乾燥システム。
1m³あたりの総コストでベニヤ乾燥機を比較する
を評価する実用的な方法は、ベニヤ乾燥すべてを1つの数値に標準化することです:
ベニヤ乾燥機の運転コスト(1m³あたり)=(燃料+電気+人件費)÷ 実際の乾燥ベニヤ生産量(m³)
このアプローチにより、熱源・人員配置…
2026/10/15 14:45
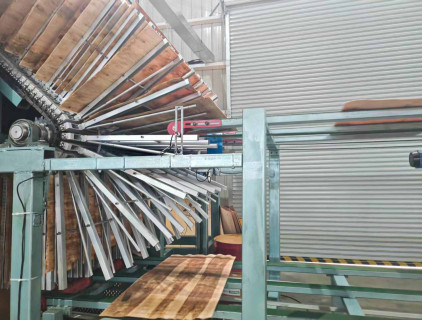
達成1日当たり180 m³の極端なねじりと転倒モーメントを安定して支えることができます単板乾燥後 は、「より大きな機械を1台」の話であることはほとんどありません。これは工学と運用の問いです。ラインは1時間あたり何立方メートルを供給しなければならないのか、電力供給はどれほど安定しているのか、そしてどの 単板乾燥システム 構成が要求される最終目標含水率に適合するのか。 あなたのサイトの上限が 160 kWh/時 (つまり、平均需要が 160 kW その1時間の)、コストのかかる不一致を避ける最速の方法は、まず日次目標を時間当たりの処理量に換算し、次にそれを公表されている ベニヤ乾燥機 仕様と—…
2026/10/15 14:39