
会社ニュース

手動処理から自動投入・積み上げへのアップグレードを検討する工場は、しばしば新しい設備だけに注目しがちです。しかし、単板乾燥後これにより、コストのかかるミスマッチが容易に発生する可能性があります。例えば、より高速な供給装置を導入しても、ベニヤ乾燥機排出ステーション、バーナー操作、フォークリフトの動きが同じペースを維持できなければ、日々の生産量は必ずしも増加しません。より効果的なアプローチは、全体の単板乾燥システムを統一された生産フローとして計算し、乾燥機の実際の能力、目標含水率、消費電力、利用可能な作業場スペース、シフトごとの残存作業員数を考慮することです。
2026/09/11 17:25

連続合板生産におけるピーク出力の達成は、高容量のベニヤ乾燥機を導入するだけでは実現しません。真の効率は、自動プレート供給、排出処理、積み重ね、熱源操作、作業員のリズムを乾燥機のペースに調和させることに依存します。合板ベニヤ乾燥の規模拡大前に、工場はライン全体を評価すべきであり、m³/hを孤立した指標として見るべきではありません。
定格能力にライン検証が必要な理由
公表された能力数値は有用な出発点ですが、特定の運転条件を反映しています。実際の単板乾燥後では、出力は木材の種類、ベニヤの厚さ、シートサイズ、初期含水率、目標含水率、デッキ構成、伝送速度、供給精度、
2026/09/11 17:23

多くの場合、バイヤーは最初に単純な110 m³/日の目標に焦点を当てて話し合いますが、ベニヤ乾燥機日産量だけでは実用的な合板工場計画は定義できません。実際のプロジェクトでは、この目標を時間当たりの処理量、稼働時間、電力消費量、バイオマス燃料、労働力、単板厚さ、入り水分、最終水分に変換する必要があります。例えば、Shine MachineryはGTH30-36四段ローラー乾燥機を挙げており、5 m³/h、合計出力212.5 kWそして実際の電力消費量は1時間あたり約170 kWhです。バイヤーが例えば149 kWh/hのような計画値を評価したい場合、
2026/09/10 14:11

合板工場で平坦度の要求がそれほど高くない芯単板を乾燥させる場合、最先端のローラーラインが必ずしも最適な初期選択とは限りません。適切なものを選ぶということは、ベニヤ乾燥機単板の種類、目標含水率、利用可能な床面積、投資計画に合わせることを意味します。Shine Machineryの垂直乾燥装置は、芯単板、厚物単板、平坦度の要求が低い単板向けに設計されており、より高水準のローラー構成に投資する前のスマートなソリューションを提供します。
機械だけでなく、単板から始める
単板乾燥装置を選ぶ際には、乾燥された単板の具体的な要件から始める方が賢明です。
2026/09/10 14:07

合板の製造において、最適な乾燥方法の選択は、単板の用途によって決まります。芯単板、一部の表単板、裏単板、および建築用芯材化粧単板は、必ずしも同一の乾燥結果を要求するわけではありません。垂直単板乾燥機特定のコアアプリケーションにとって堅牢で経済的なソリューションとなり得ますが、特に平坦性、水分の均一性、最適な接着面の状態が最重要視される場合には、ローラー乾燥の万能な代替手段と見なすべきではありません。
なぜベニヤの位置が乾燥機の選択を変えるのか
ベニヤの乾燥は単に含水率を下げることだけではありません。合板用ベニヤ乾燥の実際の現場では、
2026/09/10 14:05
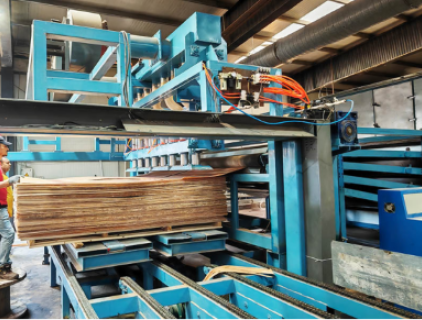
手動での板の投入が不均一な場合、定格能力の高い乾燥機でも、フルシフトの目標生産量に達しないことがあります。合板製造において、供給、乾燥、回収は一連の連続した流れとして機能します。本当の問題は、自動供給装置がどれだけ速く動作できるかだけでなく、実際の正味運転時間を通じてライン全体がそのペースを維持できるかどうかです。
手動供給がしばしば隠れた制約となる理由
生産ボトルネックとは、最終的にライン全体の持続可能な生産量を制限する段階です。単板乾燥システムでは、この重要な段階は投入テーブル、乾燥機本体、排出エリア、あるいは回収システムである可能性があります。作業員が手作業で単板を投入する場合、
2026/09/04 17:06
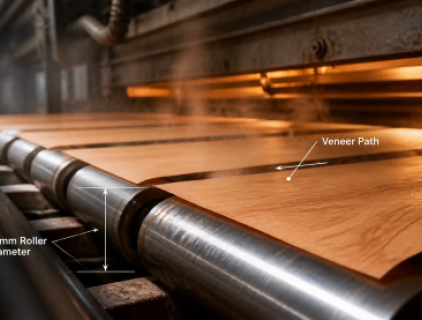
ベニヤ乾燥機の見積もりは、生産量、長さ、加熱方法、価格を列挙すると説得力があるように見えます。しかし、ローラー径という小さな機械的詳細が、購入判断全体を変えることがあります。GTH30-20のような機種が、明確なローラー径、ローラー間隔、ローラー数量、伝動配置なしに議論される場合、長期的な搬送リスクが過小評価される可能性があります。低コストベニヤ乾燥機を比較する購入者にとって、本当の問いは「いくらかかるのか?」だけでなく、「何が、どの速度で、どのような乾燥条件下でベニヤを乾燥機内で動かしているのか?」です。
ローラー径を見落としてはいけない理由
単板ベニヤ乾燥において、
2026/09/04 17:03
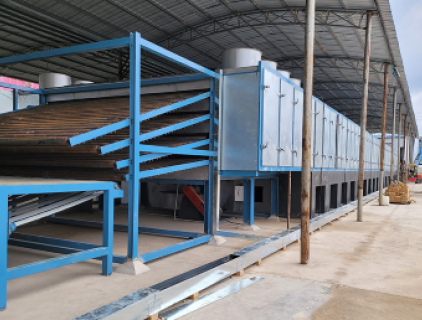
合板工場を対象とする場合、15 ~ 18 m3/h主な焦点は6デッキ乾燥機の出力ではなく、生産時間を優先すべきです。単板乾燥機の選定は、実際のシフト生産量、単板厚さ、入庫/目標含水率、熱源、労働力、および総乾燥コストに依存します。デッキ数は重要ですが、完全な単板乾燥システムの一部に過ぎません。
出力を議論する前にシフト生産量から始める
合板単板乾燥プロジェクトでは、時間当たりの能力はシフトおよび日次生産量に換算されて初めて意味を持ちます:
必要生産量 = 時間当たり目標値 × 実稼働時間
稼働スケジュール
15 m³/hでの生産量
18 m³/hでの生産量
8時間
2026/09/04 16:59
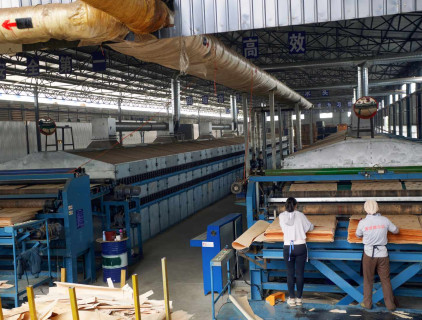
乾燥後の単板に残るエッジの波打ち、シワ、ひび割れ、不均一な水分は、単板乾燥後しばしば選別の問題と見なされます。実際には、シートの廃棄は最終的な対応に過ぎません。代わりに、まず内部の完全な熱交換プロセスを調査することから始めてください。ベニヤ乾燥機: 単板がどのように入り、熱風がどのように熱を伝え、シートが加熱エリアに留まる時間、冷却が出口状態をどのように安定させるか、そして最終的な目標含水率がどのように定義されるか。
中国の単板乾燥機メーカーやサプライヤーを比較するバイヤーにとって、機械が書類上で優れていることだけが重要ではありません。実際の課題は、
2026/09/03 17:45
合板工場が1日あたり約36 m³の乾燥単板を必要とするが作業場を簡単に拡張できない場合、すぐに問われるのは「どのカタログに36 m³/日と書いてあるか?」ではありません。代わりに、次のことを考慮してください:要求される時間当たりの生産量、目標含水率、単板の種類、利用可能な床面積を同時に満たす単板乾燥システムはどれか?多くの芯材単板プロジェクトでは、垂直単板乾燥機を検討する価値がよくあります。なぜなら、その三次元積載方式はローラー乾燥機の面積の約3分の2しか使用せず, 垂直合板方式は単板積載容量を30~80%増加させることが知られているからです。。
2026/09/03 17:43
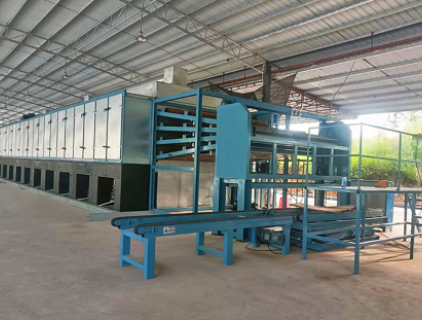
合板工場が標準シフトから連続生産に移行する際、乾燥機の排出端は人員配置の課題が最初に顕在化するポイントとなることが多い。手作業の作業員は長年にわたり、不規則な単板の流れを吸収し、ピーク時には積み重ねを加速させ、乾燥機の出力が減少すると速度を落としてきた。しかし、自動収集システムが統合されると、ローラーベニヤ乾燥機、その非公式な緩衝材は消え去る。生産ラインははるかに測定可能になり、実際の労働力のギャップが明確に露呈される。
手動収集がボトルネックを隠す理由
実際の生産現場では、乾燥機は単独の機械ではありません。単板は一定のペースで投入され、制御された乾燥を経て、選別、等級分け、保管、
2026/08/28 17:29
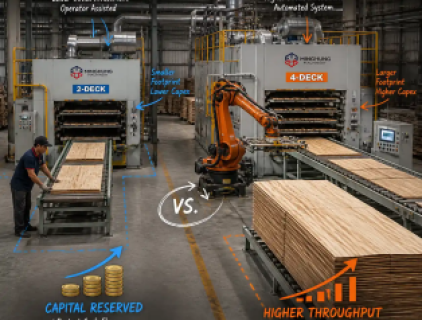
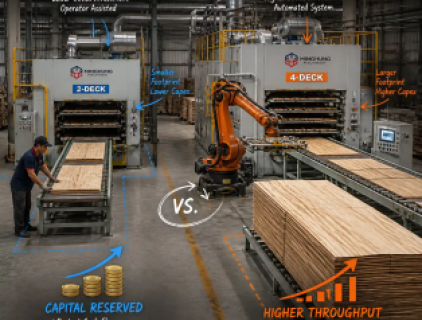
合板メーカーにとって、自動化のレベルを高めることが必ずしも良い投資になるとは限りません。半自動のハンドリングで既にベニヤ乾燥機が必要な供給速度を維持できているのであれば、すぐに全自動システムにアップグレードすると資金が拘束される可能性があります。その資金は、将来の能力拡大に充てることもできたはずです。したがって、より賢明な問いは、可能な限り多くの自動化を導入することではなく、今日の合板ベニヤ乾燥目標を効果的に達成しつつ、明日の成長のために資金を確保できるローラーベニヤ乾燥機の構成はどれか、ということです。
自動化は真のボトルネックに従うべき
ベニヤ乾燥ラインにおいて、
2026/08/27 16:29