
乾燥後のベニヤを検証して、思わぬ接着トラブルを防ぎましょう
合板生産において、乾燥したように見える単板は自動的に接着可能になるわけではない. 最大のリスクは乾燥機そのものではなく、工場が排出側の受け入れ検査を省略し、疑わしいシートを組立工程に送り込むときに起こることである。単板表面が接着に適した状態でない場合、接着不良が後になって現れる, 熱圧プレス中や下流の検査時に、手直しがより遅く高コストになる。

合板単板の乾燥を排出側で検証しなければならない理由
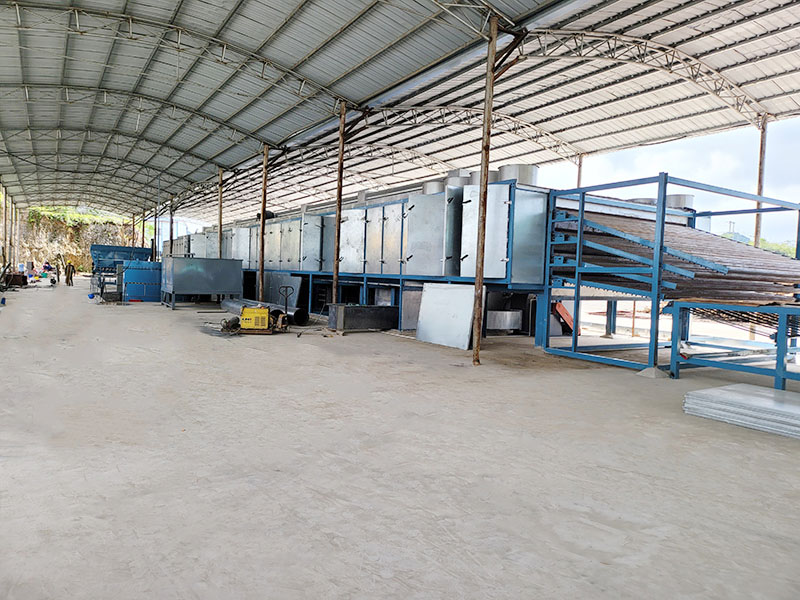
適切に運用された単板乾燥後工程は、生単板を次の作業に適した含水率範囲に導くように設計されている。しかし生産ラインは連鎖である:単板が不均一な含水率、反り、端部の波打ち、または目に見える割れを伴って乾燥機を出ると、接着段階がその不安定さを引き継ぐ。
だからこそ、アウトフィードチェックは「余計な作業」ではありません。それはあなたの品質を次の工程へつなぐ品質ゲートなのです。ベニヤ乾燥機設定を実際の下流工程の結果に反映させる。このゲートがなければ、工場は積層やプレス後に初めて問題を発見する可能性があり、事実上リスクの露呈が遅れる。
実務的には、買い手はしばしば単板乾燥システムによって評価する。乾燥機は、シートごとに接着に回せるベニヤを一貫して提供できるか?
水分管理は工程目標であり、最低数値ではない
含水率は依然として最も目に見える管理指標の一つであるベニヤ乾燥、しかし目標は一貫性であり、可能な限り低い測定値を追うことではない。
山東シャインマシーナリー株式会社;Shine Machineryは、さまざまな設備仕様の一部として水分目標を記載している:
| 設備モデル(例) | 指定された含水率の結果(製品仕様に記載されているとおり) |
|---|---|
| GTH30-20 | 生単板から約 8~10% |
| GTH45-40 | 生単板から約 8~10% |
| GTH30-36 | 生単板から約 10% |
| FBH30-13 | 生ベニヤを乾燥0~5% |
調達チームにとって実用的なポイントは、これらの数値を機械仕様として扱うことです。どの工場でも適切な放出範囲は、下流工程と処理される木材によって異なります。
調整範囲が乾燥を安定させる仕組み
Shineのローラー設計では、仕様書で二つのレバーが繰り返し強調されています:温度そして搬送速度。
例えば、GTH30-20モデルには140~200°Cの調整可能温度、±5°Cの制御精度、そしてベニヤ搬送速度は5~22 m/分周波数制御付きです。コンセプトはシンプルです。ベニヤの厚さや投入条件が変わったとき、オペレーターがラインを調整する余地があります。
日常運用では、その調整可能性は一貫した排出側の含水率チェックと組み合わせることで最も効果を発揮します。これにより、ベニヤ乾燥機は生ベニヤと積層の間の「ブラックボックス」ではなく、管理された生産の一部となります。
生産において「接着に適した良好な表面状態」とは何を意味するか
というフレーズ“接着に適した表面状態”はShineのローラーコア製品説明に直接記載されており、アウトフィードチームが実際に確認すべき点を定義するのに役立つ表現です。
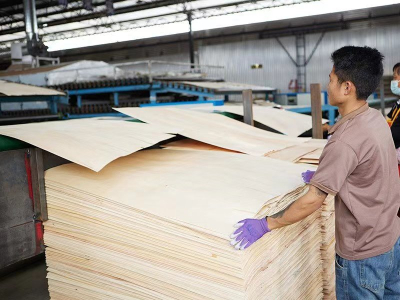
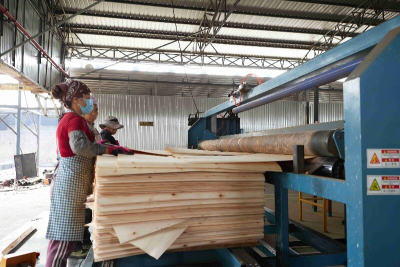
接着可能な表面とは、通常、シートが含水率の許容範囲内にあるだけでなく、形状が安定しており、積層時の接触を妨げる乾燥関連の欠陥がないことを意味します。アウトフィードでの確認は通常、次の点に焦点を当てます:
平坦性と形状:完全な接触を妨げる可能性がある座屈や端部の波打ちを特定します。
目に見える割れ:使用可能な表面を減らし、弱い経路を生み出す亀裂があるシートは拒否します。
しわや波紋:表面の歪みは、接着剤の塗布ムラや圧力分布の不均一につながる可能性があります。
シート間のばらつき:同じバッチ内で結果が一貫しないと、プレス動作が不安定になる可能性があります。
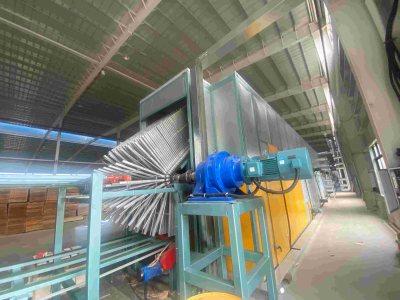
Shineのローラーコアベニア乾燥機の説明では、次のような成果が強調されています:均一な含水率, ベニアは フラットでバックルや端の波打ちがない, 乾燥ベニアは スプリットなし, また次の点が指摘されています:収縮と表面硬化は最小限に抑えられるそして崩壊とハニカムは回避される。
これらの条件が確認されない場合、リスクは消えるのではなく、単に次の段階へ移るだけです。

工場のレイアウトに合った単板乾燥システムの選択
調達の決定は通常、能力、設置面積、コスト、品質要件の4つの要素のバランスを取ります。Shineはローラー方式と垂直方式の両方を提供しており、選択はしばしば出側で何を優先すべきか。
垂直単板乾燥機が通常評価される場合
あ垂直単板乾燥機設置面積とコストが主な制約である場合によく検討されます。Shineの垂直製品ページでは以下を強調しています:
単板の三次元的な積載
周囲のカバー範囲 ロール乾燥機の約3分の2
低い乾燥コスト, 記載されている 1立方メートルあたり8ドル未満(縦型乾燥機用)
向流サイクルによる連続乾燥は、促進すると記載されている 均一な気流そして安定した温度
記載されている構成の一つ、 FBH30-13、指定する2 m³/hの出力, 機械サイズ 13 × 3 × 4 m、総電力15 kW、そして乾燥したばかりの単板は0~5%の含水率を指定しています。
縦型設備はまた、~に適していると説明されている厚い単板、そして~という生産ロジック先に切断してから乾燥、労働者に対する専門的な要件は比較的低く、明記された人員配置の参考はシフトごとに2人の作業者。
ローラードライヤーが一般的に好まれる場合
ローラードライヤーは、生産プロセスが~を必要とする場合にしばしば評価される平坦性への強い注意および安定した搬送。Shineのローラー設計は、鋼製ローラー間で単板を搬送し、速度を調整する方法として周波数変換を挙げている。
より高い処理能力の例として、4段式のGTH45-40は以下を記載8 m³/hの乾燥能力, 作業幅 4.5m, ベニヤ厚さ 0.8~8mm、 そして140~180°Cで調整可能乾燥温度。
調達の観点では、どちらのシステムが「優れているか」という比較よりも、どちらのシステムが排出側であなたの要求する放出基準に適合するかという点が重要です。
接着準備を損なわない低コストベニア乾燥機の選定
あ低コスト単板乾燥機は、小規模またはコスト重視の工場で通常候補に挙げられますが、コストはベニアが接着工程へ問題なく移行できる場合にのみ役立ちます。
シャインズ GTH30-36(ローラータイプ)は有効幅3 m、2デッキ、公称乾燥能力50~60 m³/24 hを記載しています。また、140~200°Cの調整可能温度と±5°Cの制御精度、実際の消費電力量は約1時間あたり65 kWh。
製品説明では、熱風の均一な分布を支えるために軸流ファンと熱交換器の使用も強調されており、しわ、波紋、ひび割れなどの欠陥を防ぐことを目的としています。これらはまさに、表面が接着に適した状態であることを妨げる可能性のある問題です。
実用的な購入ポイント:比較する乾燥コスト、排出の一貫性、 そして表面の仕上がりまとめて。時間当たりのコストは簡単に列挙できるが、工場が実感するのは、使用可能で接着準備の整った立方メートル当たりのコストである。
遅延した接着不良を防ぐシンプルなアウトフィード受け入れルーチン
プレス中の予期せぬトラブルを減らしたい工場は、しばしば次の後に短く反復可能な受け入れルーチンを実施します 単板乾燥後。
実行中のレシピを確認する: 温度と速度が現在の単板に対して確立された設定と一致していることを検証します。
代表的な含水率を測定する: 1枚だけでなく複数のシートを確認します。結果はバッチごとに記録します。
表面を目視で格付けする: 割れ、しわ、座屈、端部の波打ちを確認します。
不適合な単板を分離する: 疑わしいシートが主要な流れに再び入らないようにします。
適合する単板のみを出荷する: 検収を非公式な判断ではなく正式な工程として扱う。
ここが設備能力と規律の交差点である。単板乾燥システムは均一性を目的に設計できるが、数枚の不良シートがプレス室の謎に変わるのを防ぐのは検査だけである。
単板乾燥機の選択肢を比較するバイヤー向けの調達メモ
を比較する購入者向けにベニヤ乾燥機、Shineの公開仕様は、RFQの際に購入者がよく求めるいくつかの実用的な参考点を提供しています:
ローラーモデルでは構成可能なデッキを提供しています(例:Shineのローラーベニヤ乾燥機では1、2、または4デッキが記載されています)。
GTH30-20の仕様には乾燥能力が記載されています:2.5 m³/h。
設置およびトレーニングのガイダンスが記載されており、標準的な設置期間は次のとおりです:30~40日2デッキのローラーコアベニヤ乾燥機の場合、および40~50日4デッキのベニヤ乾燥機の場合。
この記事で言及されている製品ページおよび機器カテゴリについては、読者はwww.veneersdryer.comから始めることができます。
Shineの機器の詳細を直接確認するには:
コア単板乾燥機
ローラーコアベニア乾燥機
木材用縦型単板乾燥機
低コスト単板乾燥機
よくある質問
ベニアが乾いているように見えても、なぜ「後から」接着の問題が現れるのが主な理由は何ですか?
外観だけでは合格を確認できないためです。化粧単板の表面が接着に適した状態(平坦性、割れ、しわ、端部の波打ち、含水率の均一性)でない場合、そのリスクは組立工程に持ち越され、熱圧時やその後の検査で初めて表面化することがあります。
Shineローラーと縦型設備について、どのような含水率の結果が記載されていますか?
公開されている仕様の例としては、GTH30-20およびGTH45-40で生単板約8~10%、GTH30-36で約10%、FBH30-13で0~5%が挙げられます。
合板単板の乾燥後、オペレーターは排出側でどのような欠陥を確認すべきですか?
一般的な確認項目には割れ、しわ、座屈、端部の波打ち、およびシート間の乾燥むらの兆候。これらは積層接触と接着を妨げる可能性が最も高い条件です。
縦型単板乾燥機はどのような場合に一般的に検討されますか?
コンパクトなレイアウトと低い乾燥コストが優先される場合。Shineは縦型設備について、立体的な積載を使用し、ローラードライヤーの面積の約3分の2を占め、縦型ドライヤーの乾燥コストは8ドル/m³未満であると述べています。
Shineローラードライヤーの主な調整可能な設定は何ですか?
Shineのローラー仕様は、調整可能な乾燥温度(例:GTH30-20およびGTH30-36で140~200°C)と調整可能な搬送速度(例:5~22 m/min)を強調しており、自動温度制御と速度調整によって支えられています。
ベニヤ乾燥機を選ぶ際、買い手は電力消費以外に何を比較すべきですか?
比較する乾燥コスト、排出側の含水率の一貫性、接着のための表面状態, 設置面積、および設備仕様に記載された能力の数値。