
ベニア乾燥機が低温で運転するとシワやひび割れが残る
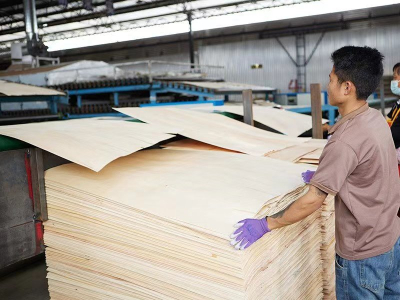
しわ(座屈)、割れ(亀裂)、そして「乾湿」の不整合は、コンベヤ速度を変えることで解決すべき問題のように感じられるかもしれません。実際には、速度は通常、最後に触れるべきレバーです。ほとんどのラインでは、合板単板乾燥における繰り返し発生する欠陥は、単板乾燥システムが乾燥ゾーン全体に安定した熱とバランスの取れた空気の流れを供給できていない兆候です。
この記事では、実用的で生産に優しい手順を順を追って説明します。まず加熱経路を確認し(設置されている場合は熱交換セクションを含む)、気流の安定性を確認してから、速度を小さく制御されたステップで調整します。また、公開されている機械仕様を用いて、「調整可能範囲」が日常運用で何を意味するかを示します。特に、ベニヤ乾燥機複数のベニヤ厚さにわたって。
速度変更が繰り返し発生する欠陥をほとんど解決しない理由
コンベヤ速度が何よりも左右するのは、単板が高温セクションにとどまる時間です。それは重要ですが、乾燥機が安定した熱と循環を供給できている場合に限ります。
多くの工場では、オペレーターはシワやひび割れに対応するためにラインを減速させます。本当の問題が不均一な加熱や不安定な循環である場合、減速は単に「誤った」条件下での曝露時間を増やすだけです。その結果、シート間の乾燥ばらつきが大きくなり、下流工程でより目立つ品質問題が発生する可能性があります。
より信頼できるアプローチは、速度をファインチューニングツール。繰り返し発生する不具合に対してベニヤの乾燥、最初の目標は乾燥機内の条件を安定させることであり、それによりどのような速度調整でも一貫した解釈可能な結果が得られるようにすることです。
速度を調整する前に加熱経路を確認してください
安定した手順はチームのトラブルシューティングを迅速化し、シフト中の「試行錯誤」による変更を減らします。

乾燥ゾーンの構造と基本操作を確認する
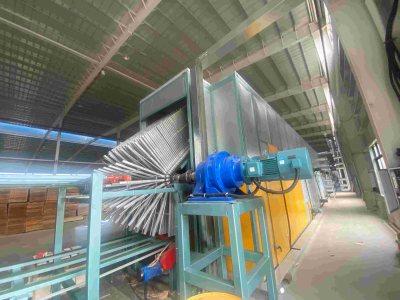
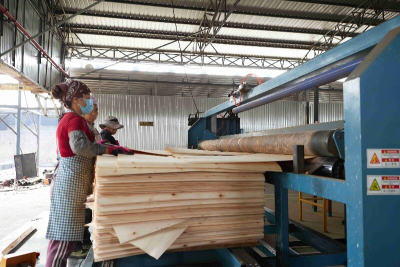
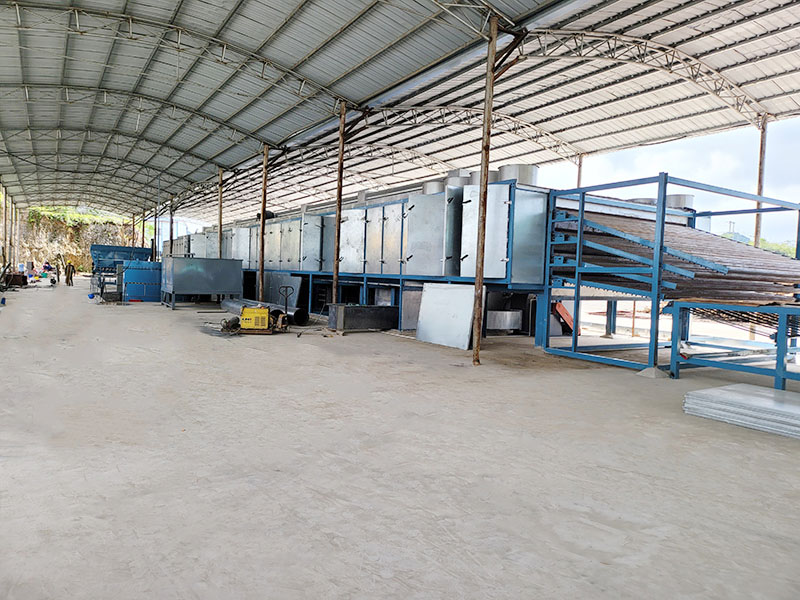
縦型単板乾燥機は4つの部分から構成されると説明されています:供給エリア、加熱エリア、冷却エリア、排出エリア. この構造は連続処理を支え、結果がずれたときに作業者が明確なチェックポイントを持てるようにします。
しわやひび割れが繰り返し発生する場合は、合板単板乾燥, 速度を変更する前に各エリアが正常に稼働していることをまず確認してください。
機械構造の説明と核心的な位置づけについては、縦型単板乾燥機のページをご覧ください。
熱源が安定して稼働していることを確認する
縦型トンネル式芯単板乾燥設備は、次を使用すると説明されています:熱風ストーブ熱源として。熱源の出力が変動する場合、残りの単板乾燥システムは速度変化だけでは「平均化」できない。
運用面では、加熱の不安定さはしばしば次のように現れる:
乾燥機に入る単板は同様でも、バッチ間で結果が異なる
速度変更なしに現れては消える局所的な乾燥差
コンベア設定よりもバーナーの動作に連動する品質変化
設置されている場合は熱交換セクションを含める
一部の構成は、次のものを使用すると説明されています:廃熱再加熱技術支援用熱源配置の一部として。もしあなたのベニヤ乾燥機ラインに熱交換器または廃熱再熱セクションが含まれる場合、それは速度変更前に確認すべき加熱経路の一部として扱ってください。
実際のメンテナンス作業では、それは通常、伝熱面が安定した加熱を支えられる状態にあり、空気の通り道が妨げられていないことを確認することを意味します。
システムとしての気流と温度の挙動を確認する
木材の縦目突板の乾燥は、次のように説明されている。均一な気流そして安定した温度、そして採用する向流乾燥サイクル迅速な乾燥と均一な品質を支えるために。
欠陥が持続する場合、論理は単純です。気流がもはや均一でなければ、速度に関係なく均一な結果は得られません。コンベア速度を調整する前に、循環ファンの動作状態と作業幅全体にわたる熱環境の安定性を確認してください。
公開されている仕様に基づいて安全な調整を行う
仕様は、次のように扱うときに最も役立ちます:調整可能な範囲、固定された「ベスト設定」ではありません。現代のベニヤ乾燥機ベニヤの厚さや生産目標に合わせて条件を調整できるよう、自動温度制御や速度調整機能を備えている場合があります。
以下は、4デッキ式コアベニヤ乾燥機(モデルGTH30-20)の仕様例であり、購入者やオペレーターが参照できる運転範囲の一例を示しています。
ベニヤ乾燥機の仕様例ウィンドウ
| 項目 | 仕様(GTH30-20) |
|---|---|
| 作業幅 | 3.0 m |
| デッキ | 4 |
| 加熱エリア長さ | 16 m |
| 冷却エリア長さ | 4 m |
| ベニヤ厚さ | 0.6~8 mm |
| 加熱材料と温度 | 廃木材、140~200°C調整可能 |
| 温度制御精度 | ±5°C |
| 単板搬送速度 | 5~22 m/分 |
| 乾燥能力 | 2.5 m³/h |
| 単板含水率 | 生単板から約8~10%まで |
重要な運用上の要点は明快です:加熱挙動が安定していない場合、速度範囲を使って品質を「追いかける」と、通常はより大きなばらつきが生じますまず加熱と気流を安定させ、その後、小さなステップで速度を変更することで、チームが明確な因果関係を確認できるようにします。
縦型、ローラー、およびマルチデッキのレイアウトは、それぞれ異なる運用上の優先事項を生み出します
多くの調達チームはまずレイアウトを評価し、その後でレイアウトをベニアの種類、床面積、人員配置モデルに合わせます。重要なのは、あるレイアウトが「最善」であるということではなく、それぞれの単板乾燥システムは異なる制約に重点を置いています。
コンパクト設置と芯単板に特化した縦型単板乾燥機
縦型コアベニア乾燥装置は、次を使用すると説明されています。三次元積載の突板および面積を覆うローラードライヤーのわずか3分の2また、より低コストで芯材用単板向けに設計されているとも説明されています。労働者に対する専門的な要件が低い、そして要求するシフトごとに2名の作業員。
木材の縦目突板乾燥は、向流乾燥サイクルで均一な気流と安定した温度に重点を置くものと説明されている。
購入者様が比較するために、縦型ベニア乾燥機ローラーラインへの設置面積を考慮すると、示された床面積比率(約3分の2)は決定的な計画入力となり得ます—特に設置レイアウトが総加熱長を制限する場合には。
均一な含水率と平坦度の目標を実現するローラーコアベニア乾燥機
ローラーコアベニヤ乾燥機は、ベニヤを生産すると説明されています。均一な含水率それはバックルなしで端の波打ちがないフラットまた、ベニアを残すとも表現される分割なしそして接着に適した良好な状態です。
このタイプのローラー 単板乾燥システムはまた、自動制御システムを備え、採用していると説明されている周波数変換送信速度と温度を自動的に調整するため。
目的がシワ(座屈)や割れ(ひび割れ)を減らすことであるなら、ベニヤの乾燥温度制御と周波数変換による速度制御の組み合わせは、同じ原則で引き続き使用すべきです。まず加熱挙動を安定させ、その後でコンベヤ速度を微調整します。
予算重視のローラー乾燥ライン向け低コスト単板乾燥機
低コスト単板乾燥機は、ローラー単板乾燥機として説明されており、3 mの作業幅、単板厚さ範囲0.8~8 mm、そして32 mの加熱エリア長。また、乾燥能力50~60 m³/日で記載されており、バイオマスバーナーを使用しています(他のオプションも利用可能)。
調達において実用的な問題は、低コストベニヤ乾燥機がお客様の工場の処理能力と床面積計画にどのように適合するかです。運用面では、しわや割れに対処するために速度を変更する前に、加熱の安定性と気流のバランスが安定して維持されているかどうかが重要な問題です。
安定性に結びつくコストと容量のシグナル
購入コストが低いからといって、運用コストも自動的に低いとは限りません。縦型乾燥機構成の製品情報には次のように記載されています:
乾燥コスト 1m³あたり8ドル未満
乾燥コストは次のように記載されています 30~60% 他の乾燥機の
積載容量は次のように記載されています 30~80%高い 他の乾燥機より
お客様の立地要件に合わせた現場組み立て
これらの数値は通常、実際の運転条件と併せて購入者が検討するものです。トラブルシューティングにおいて、その運転上の意味は明確です:安定した気流と安定した温度は単なる「品質上の特長」ではなく、コスト上の特長でもあります, なぜなら不安定さは手直し、再乾燥、取り扱い時間の増加につながる可能性があるからです。
繰り返し発生するしわやひび割れに対するシフト開始時チェックリスト
チームがすぐに速度変更に飛びつかないよう、一貫した手順を運用してください。
| チェックポイント | 速度を変更する前に確認すべきこと |
|---|---|
| 乾燥ゾーン | 供給、加熱、冷却、排出の各エリアが期待どおりに稼働していること |
| 熱源 | 熱風ストーブの運転は安定しています |
| 熱交換セクション(設置場所) | 排熱再加熱/熱交換器セクションは熱供給を制限していない |
| 空気の動き | 気流は均一に挙動し、運転中の温度は安定している |
| 制御アプローチ | 自動制御と周波数変換調整は、一度に一つの変更を意図的に行う |
| 出力品質 | 反り/端部の波打ちや割れを主要な目視シグナルとして注視する |
| 目標含水率ウィンドウ | モデルパラメータを基準点として使用する(例としては、生単板を約8~10%に、生単板を0~5%まで乾燥、またはモデルに応じて生単板を20%以内に、など) |
欠陥が繰り返し発生する場合 合板単板乾燥、この順序により最も一般的なミスを防ぎます。加熱経路が不安定なまま速度を上げ下げしてしまうことです。
よくある質問
シワが現れたらすぐにベニヤ乾燥機の速度を落とすべきですか?
すぐではありません。まず加熱経路(熱風ストーブと気流の挙動)を確認し、加熱が安定してから速度を微調整してください。
ベニヤ乾燥システムに熱交換器がある場合、いつ点検すべきですか?
コンベア速度を変更する前に。ラインに熱交換器や廃熱再加熱セクションが含まれている場合は、熱供給が安定するように加熱経路の点検に含めてください。
縦型単板乾燥機は日常生産で何に重点を置いていますか?
縦型単板乾燥は、均一な気流、安定した温度、向流乾燥サイクルを重視すると説明されています。縦型構造は立体的な積載も採用しており、ローラードライヤーの約3分の2の面積で済むと説明されています。
縦型芯材単板乾燥機の操作には何人必要ですか?
縦型トンネル式芯材単板乾燥設備は、次のことが必要と説明されています シフトごとに2名の作業員。
ローラー式芯材単板乾燥設備にはどのような特徴が挙げられていますか?
ローラーコアベニア乾燥機は、反りや端部の波打ちがなく平坦で、含水率が均一なベニアを生産し、ベニアに割れを残さず、接着に適した良好な状態に保つと説明されています。また、自動制御と周波数変換による速度および温度調整を使用すると説明されています。
低コストベニア乾燥機の公表仕様は何ですか?
ローラーベニア乾燥機として、作業幅3 m、ベニア厚さ範囲0.8~8 mm、加熱エリア長さ32 m、乾燥能力50~60 m³/日、熱源はバイオマスバーナー(その他のオプションも利用可能)と記載されています。
購入者はどこでさまざまなベニア乾燥設備の種類を比較できますか?
製品ディレクトリは https://www.veneersdryer.com/product/ で利用できます。