
ニュースセンター
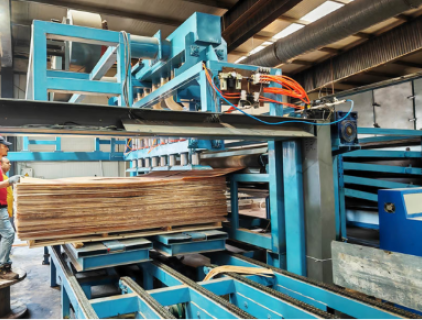
単板乾燥機の定格能力は購入者の選択肢を絞り込むのに役立つが、購入の唯一の判断基準とすべきではない。実際の合板生産では、生産量は単板の厚さ、投入時の含水率、目標含水率、シートサイズ、熱源、乾燥温度、搬送速度、木材の種類によって大きく変動する。そのため、4段式と6段式の乾燥機を比較する工場は、より実用的な質問をすべきである:どの構成が毎日ラインを流れる単板のポートフォリオに本当に適合するのか?
定格能力は始まりに過ぎない
あ単板乾燥機特定のプロセスウィンドウ内で動作します。Shine Machineryでは、単板厚さ0.8〜8 mmに対応するローラードライヤー構成を公開しており、…
2026/08/21 14:48
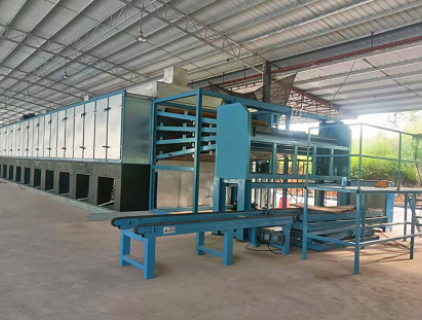
小さな合板工場にとって、最初から最大の乾燥機を購入するのは、賢明な選択であることはほとんどありません。その代わりに、まず自社のベニヤ乾燥機を実際の注文、作業場のスペース、単板サイズ、熱源、キャッシュフローに合わせることから始めてください。Shine Machineryの製品ラインナップには、合板縦型単板乾燥機、各種ローラー式単板乾燥機構成、シングルデッキからシックスデッキまでのカテゴリー、そして0.5 m³/hから7.9 m³/hまでの能力クラスが含まれています。これにより、小規模工場には賢明な道筋が提供されます。木材乾燥機に合うものから始め、…
2026/08/21 14:38
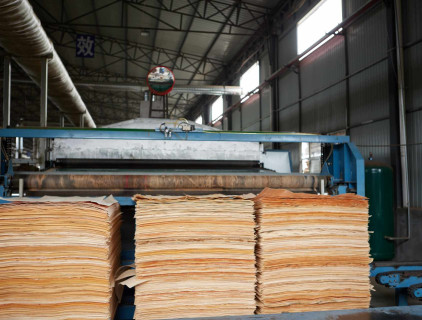
合板工場が長時間シフトで操業する場合、初期購入価格は ローラーベニヤ乾燥機は財務帳簿上の単なる出発点に過ぎません。電気代は運転時間ごとに発生するため、ファンの構成が5年間の予算において重要な要素となり得ます。Shine Machineryの製品パラメータは、単板乾燥機を導入する前に、購入者が総設置電力、実際の1時間あたりのkWh、乾燥能力、そして熱源設計を綿密に比較すべき理由を明確に示しています。
設置電力と実際の電気料金の比較
設置動力は、木材乾燥機に含まれるモーターの総容量を示します。しかし、実際の電力消費量はより直接的な物語を語ります。…
2026/08/20 16:12
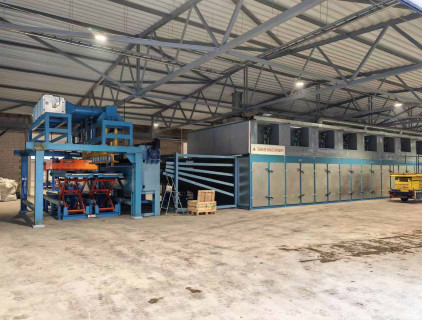
仕様書だけで乾燥機を購入することは、さまざまな単板厚を扱う合板工場にとってリスクとなり得ます。機械が0.8〜8 mmの単板に対応すると謳っていても、実際の乾燥性能は依然として樹種、入り水分、目標水分、熱源、能力、およびサイト条件に左右されます。したがって、全設備の発注前にサンプル乾燥を行うことは、不均一な水分によるバッチ再加工を削減することを目指す場合、特に重要なステップです。
厚さ範囲だけでは不十分な理由
Shine Machineryは、0.8〜8 mmの単板をサポートする乾燥機構成を公開しています。記載されている構成の1つには、作業幅4.5m、加熱エリアの長さ 36 m、180…
2026/08/20 16:08
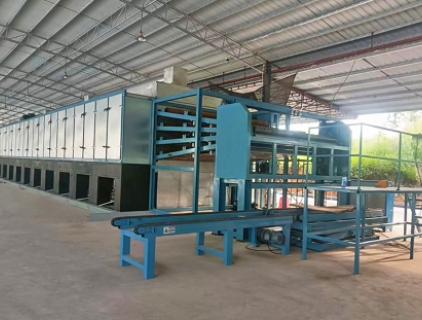
ベニヤ乾燥機の出口から割れが発生した場合、多くの合板工場で即座に行われる対応は、しばしば速度の調整です。輸送を速くすることは確かに魅力的に見え、1時間あたりのシート数を増やすことを約束しますが、ベニヤの乾燥は単なる処理量の計算ではありません。ライン速度は滞留時間を変え、滞留時間は温度、ベニヤの厚さ、投入時の含水率、熱風循環、除湿、冷却と相互作用します。これらの変数のバランスが崩れると、木材乾燥機はラインを通る材料を増やすかもしれませんが、下流の合板生産に送られる使用可能なベニヤは減ることになります。
速度だけでは品質の窓が狭まる理由
単板乾燥機は、単なるコンベヤではなく、…
2026/08/17 17:35
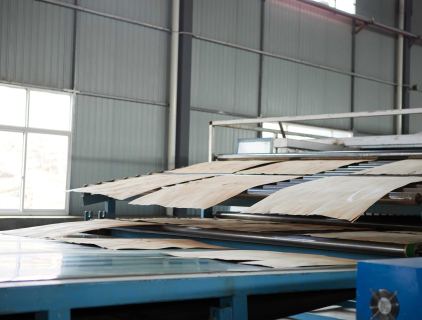
梅雨時期の生産は、合板工場の乾燥工程におけるあらゆる弱点を浮き彫りにします。生の単板は様々な含水率でラインに投入されることが多く、湿度の高い作業場では乾燥後の再吸湿管理がさらに困難になります。ここで、堅牢なローラー式単板乾燥機は単なる加熱装置ではなく、重要な工程管理ツールであり、工場がより平坦な単板、安定した含水率、そして接着に最適な状態を実現するのに役立ちます。
梅雨の時期に単板乾燥がより困難になる理由
再吸湿とは、乾燥した木材が周囲から水分を再吸収する現象です。合板製造において重要なのは、単板を乾燥させることだけでなく、…
2026/08/14 15:11
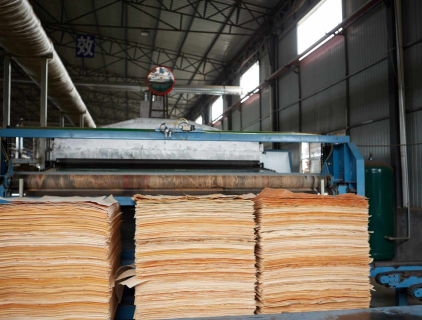
合板単板が乾燥機から出てくる際に端部に波打ちが目立つ場合、まず温度を上げることを考えがちです。しかし、多くの生産現場では、これが最も効果的な最初の対策とは限りません。連続式単板乾燥機は、滞留時間、熱風循環、ローラー圧力、単板の厚さ、初期含水率の微妙なバランスで動作します。送り速度が材料に合っていない場合、単に熱を加えても、元の波打ちを解消せずに新たな欠点を生むだけかもしれません。
合板単板乾燥において端部波打ちが重要な理由
端部波打ちとは、乾燥後にシート端部付近に現れる波状の歪みを指します。合板製造において、目標は単に「乾燥した単板」を得ることだけではありません。シートは、…
2026/08/14 14:50
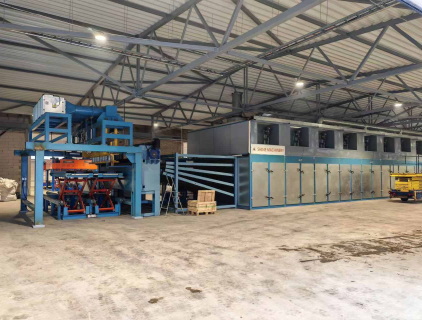
グリーンベニヤが含水率60~80%で乾燥ラインに入るとき、目的は単にシートを可能な限り速く乾燥機に通すことではありません。合板やLVLの製造において、受け入れのために本当に重要なのは、ベニヤ乾燥機目標含水率を達成でき、シートを平坦で安定した状態に保ち、接着の準備が整います。目標が約10%の場合、見かけ上の乾燥速度よりも制御精度が重要になることが多い。
速度を判断する前に水分目標を定義する
あベニヤ乾燥機ロータリーカットまたはスライスされた単板から大量の水を除去します。しかし、水を速く除去しても自動的により良い単板が得られるわけではありません。合板製造において、過乾燥、不均一、割れ、…
2026/08/13 16:53
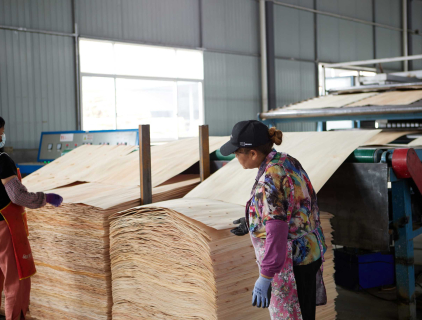
低い購入価格は、単板乾燥機を魅力的に見せることがあります。特に合板工場がプレッシャーの中で生産能力を拡大している場合です。しかし、本当の問題は、機械の初日のコストだけではありません。労働力、燃料、電気、出力の一貫性、正確な含水率制御を考慮した、1立方メートルあたりの真のコストです。購入者が比較する際には、ベニヤ乾燥機、1立方メートルあたりの運営コストが、その投資が利益率を守るのか、それとも静かに食い潰すのかを決める数字であることが多い。
最安値が必ずしも最も低いコストではない理由
単板製造において、乾燥は加工コストと下流のパネル品質の両方に影響を与えるため、影響の大きい工程です。…
2026/08/07 15:16
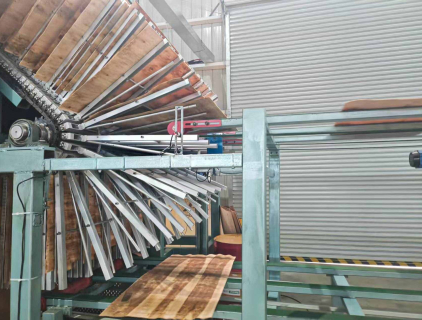
ベニヤ生産において、バイヤーはしばしば熱風セクションの長さでラインを比較します。理解できることです:加熱長さは乾燥時間、処理能力、水分除去に直接結びついています。しかし、ベニヤ乾燥機は単なる加熱トンネルではありません。冷却エリア、排出セクション、水分目標、速度制御はすべて、ベニヤが機械を出て次の処理段階に入る方法に影響を与えます。冷風セクションが後回しにされると、工場は排出時の不安定なシート、予測しにくいスタッキング、回避可能なハンドリングの中断に直面する可能性があります。
冷却セクションがもっと注目に値する理由
現代的なベニヤ乾燥ラインは通常、ベニヤを供給、加熱、冷却、…
2026/08/07 15:11
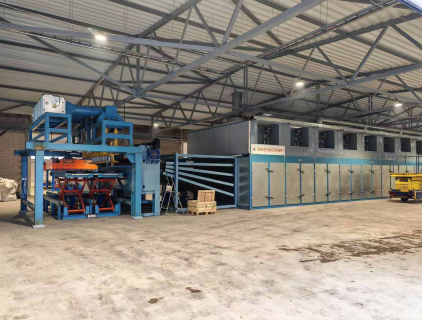
中容量の合板・単板工場において、1日あたり50~60m³の生産量を目標とすることは、一見すると単純に思えるかもしれません。しかし実際には、適切な判断は、工場の設置面積と電力負荷という、注意深い検討を要する相互に関連した2つの要素に真に依存します。希望する日産量に完全に適合していても、利用可能な工場の長さ、変圧器容量、または材料取扱いスペースを超過する乾燥機は、すぐに高価なボトルネックを生み出す可能性があります。中国の単板乾燥機メーカーやサプライヤーを評価するバイヤーにとって、実際的な問題は「1日あたり何立方メートルか?」だけではなく、さらに重要なことに「私の工場はこの特定の構成を安全に、…
2026/08/04 14:00
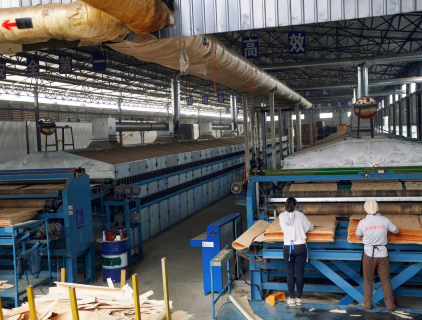
北部の合板工場では、乾燥問題の最初の兆候は必ずしも低温とは限らない。それは、屋根の梁からの水滴、排出口付近に溜まる蒸気、または乾燥したシートがグレーディング前に再び湿ることかもしれない。寒冷地での単板乾燥において、より大きなバーナーを追加したり乾燥機の温度を上げたりしても、水分がシステムから排出される明確な経路がなければ効果は限定的だ。真のリスクは、多くの場合、排気設計、ダクト経路、断熱戦略、そして工場の換気バランスにある。
なぜ熱だけでは冬の結露を解決できないのか
単板乾燥は、熱伝達、空気の移動、水分排出を組み合わせることで、生のシートから水分を除去する。…
2026/07/30 17:39