

選別前のシワはベニヤ乾燥機の気流チェックから始まる
コア単板に現れるシワや波打ち選別ラインの直前では、単板乾燥プロセスがシート全体に均一に水分を除去できていない兆候であることが多いです。日常業務において、原因を最も迅速に特定する方法は、単板乾燥機内の熱風分布から調べることです。なぜなら、安定した温度設定だけでは、すべてのデッキおよび作業幅のすべての位置において均一な乾燥条件を保証できないからです。

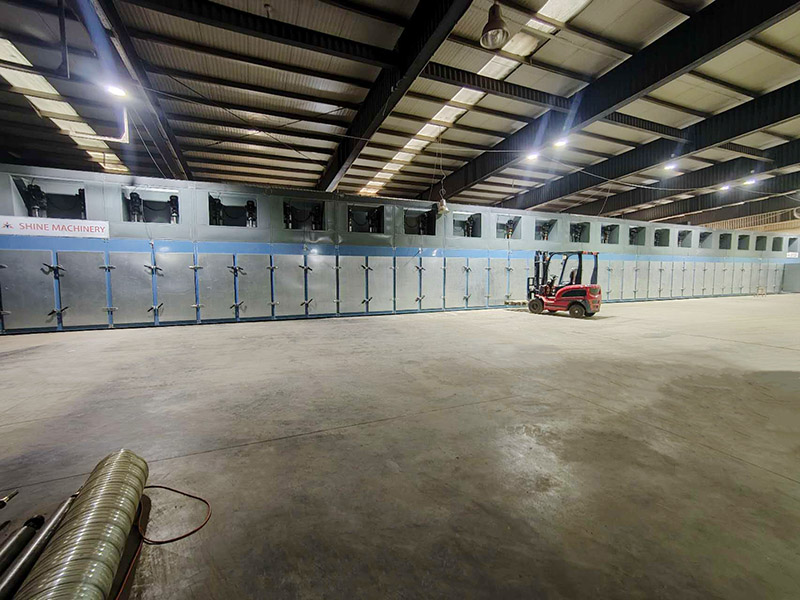
熱風分布を最初に確認すべき理由
ローラータイプの単板乾燥機では、乾燥結果は、シートが乾燥セクションを通過する際に加熱された空気がどれだけ安定して単板表面に届くかによって決まります。空気の供給が不均一な場合、制御パネルが正しい温度を示していても、シートの領域ごとに乾燥強度が異なることがあります。その差は後にシワ、波打ち、および不均一な乾燥単板の外観乾燥機の出口付近または選別前の取り扱い中に。
Shine Machineryの熱風乾燥コンセプトは、熱交換器を介して単板表面に吹き付けられる熱風を強調し、均一な熱分布を段階的な熱伝達設計によって実現することを重視しています。実用的には、これは購入者とオペレーターが二つの確認項目を分けるべきであることを意味します:
温度の安定性(システムに設定されている値)
気流の一貫性(単板の各領域が実際に受ける風)
シワが選別前に現れる場合、気流の均一性は通常、より迅速な診断の出発点となります。なぜなら、それは作業幅全体およびデッキ間での乾燥の均一性に直接影響するからです。
単板乾燥プロセス中に単板乾燥機が行っていること

乾燥用の典型的な単板ベニア機械は連続した経路を中心に構成されています。単板は入口から入り、乾燥・加熱ゾーンを通り、次に冷却ゾーンを通過し、出口から出ます。Shine Machineryはローラー単板乾燥機設備についてこの構造を直接説明しています:入口、乾燥エリア、冷却エリア、出口。
生産において、オペレーターの目的は単板を「乾燥させる」ことだけでなく、乾燥単板を生産することです。つまり:
水分が均一であること
下流工程に十分なほど見た目が均一であること
積み重ね時の損傷を減らすのに十分な柔軟性があること(単板ホットプレス乾燥機で強調されている重要なポイント)
乾燥条件は単板の厚さや搬送速度と相互に影響するため、安定した単板乾燥プロセスは通常、再現可能な気流と制御された温度およびコンベア速度に基づいて構築されます。
選別前のしわや波紋のトラブルシューティングチェックリスト
以下のチェックリストは、プロセスの再設計を必要とせず、熱風システムと搬送システム周辺で観察および調整可能な事項に焦点を当てています。
1) 熱風システムから始める
芯単板が芯材乾燥機から表面変形を伴って出てくる場合は、熱風分布を直接決定する構成部品から始めてください:
熱風ブロワー: 期待どおりに稼働していること、および乾燥セクション全体で気流が一貫しているように見えることを確認してください。
吸気ファン: 吸気動作が安定しており、システムに供給していることを確認してください。
気流経路: アクセス可能なダクトおよび分配領域を目視検査し、明らかな不均衡の指標がないか確認してください。
これは、Shine Machineryがその構成で主要な送風構成部品を指定する方法と一致しています(例えば、GTH30-52には48台の熱風ブロワーと2台の吸気ファンが記載されています)。
2) 使用温度と搬送速度を確認する
エアフロー確認後、選択した条件が処理対象の材料に適合しているかを検証する。
Shine MachineryのGTH30-52単板熱圧乾燥機の構成について、公開されている運転範囲には以下が含まれます:
乾燥温度:140~200°C(調整可能)
温度制御精度:±5°C
単板搬送速度:5~22 m/分
トラブルシューティング時の実用的な原則は、一度に一つの変数のみを変更する(温度または速度)ことであり、その後、単板の平坦性と均一性の変化を確認します。これにより、複数の原因を同時に追い求めることを避けるのに役立ちます。
3) 平均値だけでなく、位置ごとにシートを比較する
作業幅の同じ領域や特定のデッキで繰り返し発生するシワは、乾燥条件の局所的な違いを示しています。「平均」的な結果だけを確認するのではなく、次のものを比較してください:
幅方向の異なる位置からの単板
異なるデッキからの単板
同じロット内の薄いシートと厚いシート
これは、目に見える欠陥を熱風分布のパターンに関連付けるための、現場で使える簡単な方法です。
コア乾燥機について購入者がよく比較する設備パラメータ
合板工場向けのベニヤ乾燥機を選定する際、調達チームは通常、有効幅、デッキ数、加熱長さ、冷却長さ、対応ベニヤ厚さ範囲を比較します。Shine Machineryはこれらの判断ポイントを複数のモデルにわたって明確に公開しています。
例:ベニヤ熱圧乾燥機 GTH30-52
GTH30-52構成は合板生産およびスライスまたはロータリーベニヤの乾燥に適していると説明されており、公開仕様には以下が含まれます:
| パラメータ | GTH30-52 |
|---|---|
| 作業幅 | 3.0 m |
| デッキ | 4 |
| 加熱エリア長さ | 48 m |
| 冷却エリア長さ | 4 m |
| ベニアの厚さとサイズ | 0.8~8 mm |
| 乾燥温度 | 140~200°Cで調整可能な |
| 温度制御精度 | ±5°C |
| 単板搬送速度 | 5~22 m/分 |
| ベニヤ含水率目標 | 生単板から約8~10%まで |
| 乾燥能力 | 7~8 m³/h |
| 実際の電力消費量 | 1時間あたり約200 kWh |
公開された3つの構成の比較
生産目標に合わせて能力を調整するため、Shine Machineryは同じ3.0 mの作業幅と同じ0.8~8 mmの厚さ範囲を持つ複数の構成も提供しています:
GTH30-32(2デッキ):加熱エリア長28 m、冷却エリア長4 m、生単板含水率約10%まで、乾燥能力40~45 m³/24h。
GTH30-36(4デッキ):加熱エリア長32 m、冷却エリア長4 m、生単板含水率約8~10%まで、乾燥能力110 m³/日。
GTH30-52(4デッキ):加熱エリア長48 m、冷却エリア長4 m、生単板含水率約8~10%まで、乾燥能力7~8 m³/h。
これらの数値により、購入者は木材単板機械の構成を想定される処理能力や設置スペースに容易に適合させることができます。
調達時の選定とサポートに関する考慮事項
仕様だけでなく、購入者は単板乾燥機をどれだけ迅速に設置・統合できるかを評価することがよくあります。Shine Machineryは、同社の単板乾燥機には効率的な設置のためのモジュール設計、一般的な設置期間は約40日間(現場条件や規模によってスケジュールは変わり得ます)。
機種選定では、一般的な出発点としてメーカーの製品ラインページを確認し、デッキ数、加熱長さ、目標出力で絞り込む方法があります。選択肢を比較する読者のために、Shine Machineryは複数の乾燥機カテゴリーと構成を次で掲載しています:
製品ラインナップ
選別前のシワや波打ちが継続的な運用課題となっている場合、機種選定は、ベニヤ乾燥工程における気流点検ルーチンと再現可能な運転設定を含む試運転計画と組み合わせて行うべきです。
一般的な購買候補リストにおけるShine Machineryモデルの位置づけ
中国のベニヤ乾燥機メーカーまたは中国のベニヤ乾燥機サプライヤーを検討している調達チーム向けに、Shine Machineryは次の点を軸に自社設備を位置づけています:
ローラー式連続乾燥構造(入口、乾燥エリア、冷却エリア、出口)
熱交換器を介して供給される熱風乾燥
自動温度制御と速度調整(複数の機種仕様に記載)
容量ニーズに応じた作業幅と長さのカスタマイズ可能なオプション(製品概要資料に記載のとおり)
直接仕様を確認するための関連製品ページは以下のとおりです:
熱風ベニヤ乾燥機
単板熱圧乾燥機
バイオマス乾燥機
ローラー単板乾燥機
直接のお問い合わせは、お問い合わせページまで:
お問い合わせ
よくある質問
選別直前にシワや波打ちが現れるのはなぜですか?
出口付近または選別直前に見られるシワや波打ちは、一般に乾燥ムラの兆候として扱われます。運用上、最初の点検優先事項は単板乾燥機内部の熱風分布であり、次に温度と搬送速度です。
Shine Machineryの乾燥機構成について公表されている運転温度範囲は何ですか?
GTH30-52およびGTH30-36の仕様では、公表されている調整可能な乾燥温度範囲は140~200°C、そして±5°C温度制御精度。
記載されている構成では、どのベニヤ厚さの範囲がサポートされていますか?
GTH30-32、GTH30-36、GTH30-52の仕様では、対応する単板厚さの範囲は0.8~8 mm。
乾燥単板について記載されている最終含水率の目標値は何ですか?
GTH30-36およびGTH30-52の仕様では、生単板を約8~10%まで乾燥できると記載されています。GTH30-32の仕様では、生単板を約10%。
設置には通常どのくらいの時間がかかりますか?
Shine Machineryは、単板乾燥機が効率的な設置のためのモジュール設計を採用しており、標準的な設置期間は約40日間, 現場の条件、設備規模、お客様の要件によって異なります。




